
189-2923-7076
189-2923-7076
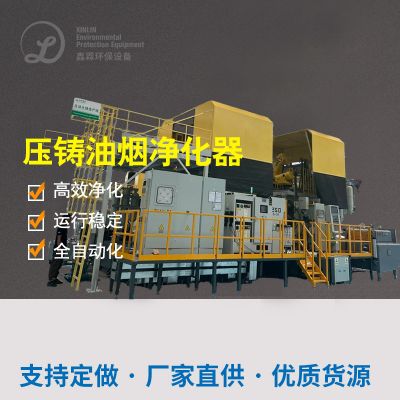
压铸机在生产运行的全流程中,会在合金熔化保温、模具预热、脱模剂喷涂、压铸件清理等多个环节,持续产生混合了油雾、烟尘、挥发性有机物的复合型污染物。这类设备的核心治理逻辑,是通过“源头捕集—分级净化—达标排放”的完整链路实现污染物的高效处理。
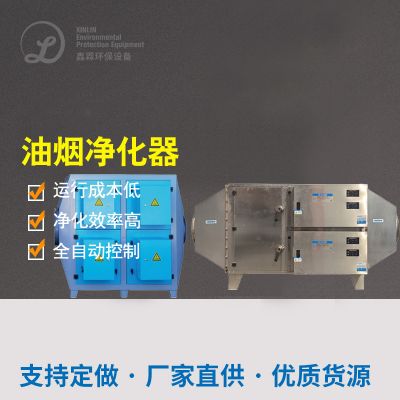
首先通过适配压铸机运行节奏的动态集气装置,在开模、喷涂脱模剂等污染物集中释放的关键时段,精准锁定产尘区域完成95%以上的气雾捕集,避免油雾在车间内扩散。随后进入前置过滤单元,通过高抛光漩涡式结构搭配不锈钢丝网层,先拦截绝大部分大颗粒油滴与炭黑杂质,缓解后续净化模块的堵塞压力。接着进入核心净化段,依托纯物理机械式净化或静电电离吸附技术,让微米级油雾颗粒完成荷电聚集,最终汇集成油液导流至回收槽。部分高净化要求的场景还会在末端配置后置过滤模块,进一步吸附残留的异味与微量超细颗粒物,最终排出符合地方环保标准的洁净空气。
这类设备的常规稳定运行温度区间覆盖60℃至120℃,可适配压铸车间24小时连续生产的工况,长期运行不会出现净化效率快速衰减的问题。
选型时首先要锚定压铸机的吨位区间与产污强度,不同吨位的压铸机在单次开模时释放的油雾总量、颗粒粒径分布差异极大,必须匹配对应风量的处理设备,避免出现风量不足导致的捕集率偏低,或是风量冗余造成不必要的能耗浪费。
其次要重点关注设备的耐温抗堵塞能力,压铸场景下的油雾往往混合了炭黑与粘性脱模剂残留,普通滤材很容易出现短期堵塞,因此要优先选择支持逐级过滤、具备自动回油排油结构的机型,大幅降低人工清理频率。
第三要评估工况适配性,结合压铸车间的现场空间布局,判断选择单机式直连方案还是集中式管网方案,大型压铸机周边操作空间紧张的场景,优先选用短管道直连的单机设备,避免长距离输送导致的油雾冷凝沉积、系统阻力攀升问题。
最后要将长期运维成本纳入考量,优先选择滤芯使用寿命长、耗材更换便捷的设备,同时确认供应商可提供本地化的勘测、安装与售后响应能力,避免后续设备故障无法快速处置影响生产进度。
针对中小型压铸车间、单台2000吨以下压铸机分散布局的场景,优先选用单机式压铸油雾处理设备,采用“一机一治”的模式,通过短距离管道直接连接压铸机产污点位,动态可移动集气罩可跟随压铸机运行状态调整位置,既能保证源头捕集效率,又能避免集中管网铺设的高额成本,整体能耗相比传统集中式系统可降低30%左右。
针对3500吨以上大型压铸机集中排布的汽车零部件制造场景,推荐采用集中式机械式油雾净化系统,配套定制化的管网风量分配设计,解决多台设备同时运行时管网吸力不均的痛点,纯物理净化技术可保证3μm颗粒物净化效率长期稳定维持在较高水平,适配车间24小时不间断生产的需求。
针对油雾浓度高、同时伴随明显刺激性异味的压铸车间,可选择“前置多级除雾+核心净化+末端活性炭吸附”的组合式工艺,既解决油雾烟尘的达标排放问题,也能同步处理脱模剂挥发产生的挥发性有机物,满足更严格的职业卫生与环保监管要求。
针对车间空间狭窄、原有生产线改造空间有限的老旧压铸车间,优先选用模块化集成设计的紧凑型设备,机组可灵活安装在压铸机侧边、顶部等闲置区域,无需大规模改造原有车间布局,短时间内即可完成安装调试投入使用。
 扫一扫添加微信