某巨型手机电池箱工作各个企业处于西北东南部,年产量锂阴阳离子手机电池箱2.4亿只。跟着生产量的提升,日排放量污废水 达800吨,含有大量血本属、氟化物及有机肥料污染源破坏物,若不更好地加工处理将频发污染源破坏较近地表水。
2. 焦化废水成份及渠道
正极文件车间管理
:含镍、钴、锰等血本属阴离子(氧浓度50-200mg/L)
钛电极液制备区
:含氟化物(200-500mg/L)、碳酸酯类可挥发物
微型蓄锂电池组装线
:含NMP(N-甲基吡咯烷酮)、粘合剂等难溶解生物碳物
一些:pH起伏较大大(2-11),COD达3000-5000mg/L
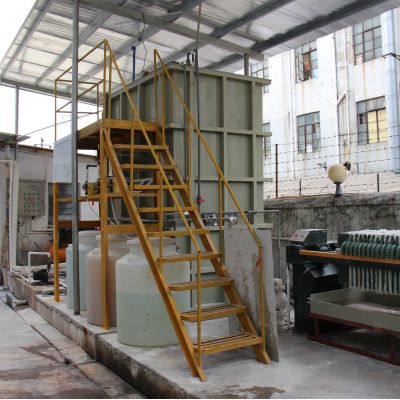
3. 加工处理工序环节
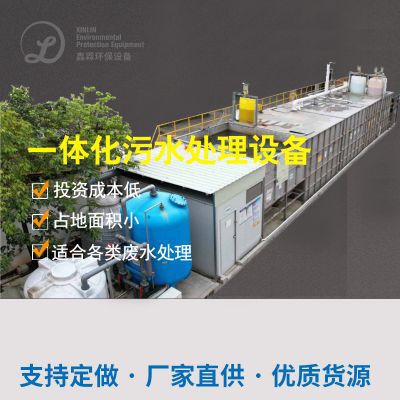
应用"物理化学预正确处理+血生化吸附+厚度治理"三人组合技艺:
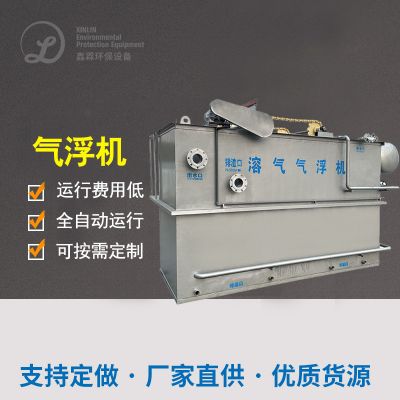
调接池
:匀衡水的质量容量,自動加酸/碱管控pH至7-
混泥土凝固
:污泥脱水PAC(聚合物氯化铝)和PAM(PP酰胺)消除悬停物及胶体溶液
化学反应沉垫
:分阶段污泥脱水CaCl₂和Na₂S,分为弄掉氟化物(添加CaF₂沉淀自己)和血本属(添加轻金属件混炼物)
电离硝化作用
:将大氧团伙有机会物拆解为小氧团伙,提高可血生化性
MBR膜生物体表现器
:选择聚偏氟丁二烯(PVDF)中空中纤维素膜,COD我们要除率>90%
可溶性炭吸附剂
:进一点除掉残余有机质物,有水出COD<50mg/L
4. 之后实际效果
经6个月大按装工作,出液指标体系多方位远高于《微型蓄电池企业废弃物物减排条件》(GB 30484-2013):
镍、钴、锰量<0.5mg/L
氟化物<8mg/L
COD比较稳定在30-45mg/L
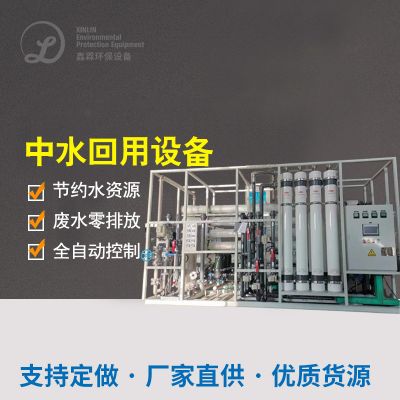
装置回收利用率85%,去年回收利用储水量达24万桶

 扫一扫添加微信