硬包装分手后复合商家 “两极冷凝器收回 + 沸石转轮溶缩 + RTO” 气体制理工程项目
一、工程项目背景图
某软打包分手后分手后挽回公司在湖南武汉龙港(国uv打印机彩印城),经营项目面制品软打包分手后分手后挽回激光加工,得到自吸式分手后分手后挽回研发线 5 条、无液体分手后分手后挽回研发线 2 条、涂抹研发线 1 条,普通员工 150 多名,每年工作的值 8000 W。研发过程中巨大运用乙酸乙酯液体型聚氨酯胶粘剂,排放物基本特征为中高含量、规模性功率、化学成分单个(以乙酸乙酯关键)、的收回利用價值高,关键环境空气污染物为 VOCs(乙酸乙酯占有比率≥90%)、少量的酒精、甲苯、甲苯,排放物含量高、的收回利用成长性大。
工厂原先烟气办理为就直接 RTO 燃烧,虽未达标产生,但稀释剂物资节约情况严重、运转价格价高(非人工气耗用大)。为推动稀释剂收集、收集利用、有效降低运转价格价、加强生活高效益,工厂投资加盟投建这套 “有级蒸汽加热收集 + 沸石转轮浓缩咖啡 + RTO” 烟气办理与稀释剂收集合一化体统,设计方案办理风口尺寸 20000m³/h,VOCs 刚开始氧有机废气浓度 1000–1500mg/m³,乙酸乙酯收集率≥85%,产生氧有机废气浓度≤30mg/m³。
二、印刷废气种类与因素研究
自吸式符合工艺流程:5 条自吸式符合机运行乙酸乙酯调制的聚安脂粘合剂,高温干固(60–80℃)时,乙酸乙酯大批量易挥发,约占总废气量的 85%。
涂抹工艺流程:1 条涂抹机使用的有机溶剂型纳米涂层剂,挥发物乙酸乙酯、一些甲苯,约占 10%。
拆洗制作工艺:机器拆洗时,乙酸乙酯拆洗剂蒸发,约占 5%。
有机废气治理因素:设计方案功率 20000m³/h,VOCs 开始渗透压 1000–1500mg/m³,中间乙酸乙酯占比例≥90%(900–1350mg/m³),少许酒精(50–80mg/m³)、甲苯(30–50mg/m³)、甲苯(20–30mg/m³),热度 30–45℃,材质过于单一、回收处理市场价值高。
三、处置施工工艺抉择与步骤流程设计的概念
结合在一起公司印刷尾气中高浓硫酸浓度、材质唯一、乙酸乙酯总量高、二手回笼处理价值量大的特质,采取 **“减风增浓 + 有级冷却水二手回笼处理 + 沸石转轮浓缩造成 + RTO”** 合一化艺,先行二手回笼处理高沸点溶剂、结余印刷尾气燃烧符合标准,要兼具到网络资源二手回笼处理与干净符合标准,完成 “干净支出从资金项向投资回报项转换”。
步奏步奏:
車间有机废气治理 → 封闭空间集气罩(减风增浓)→ 管理者道 → 初效滤过器 → 1级空调蒸发器器(散热)→ 中级空调蒸发器器(速冻)→ 沸石转轮提液单园 → RTO 蓄即热式焚烧处理炉 → 不合格烟窗排放量;空调蒸发器环保再生资源回收的乙酸乙酯 → 精馏纯化 → 工业废水处理于生产销售。
烟气整理与减风增浓:对分手后复合机、涂装机产污点设施全通风集气罩 + 压差送风,系统优化送风结构特征,减轻没效果的新风系统吸进,送风量消减 85%–90%,烟气有机废气浓度不断提升至 3000mg/m³ 左右,逐年挺高气液分离器回收治理学习效率、消减后期的治理高耗能。
预补救(初效吸附清洁):G3 初效吸附清洁器剔除大量粘胶剂粉末、焊接烟尘,爱护蒸发器器与沸石转轮。
多级气液分离器收废单元测试卷:
一个空气冷却器(散热,25–30℃):气体进来管壳式散热空气冷却器,的温度高于 30℃之间,利用约 60% 的乙酸乙酯,空气冷却液流通量储液罐。
下级冷却器(冷藏,5–10℃):两级冷却后的的废气到冷藏冷却器(制冷剂为乙二醇水饱和溶液),环境温度减少为 10℃这,再回报约 25% 的乙酸乙酯,总回报率≥85%。
精馏提炼:冷凝水回收并的粗乙酸乙酯(纯净度≥90%)进入精馏塔,提炼至纯净度≥99.5%,真接回收于软型制造,实现了影视资源巡环凭借。
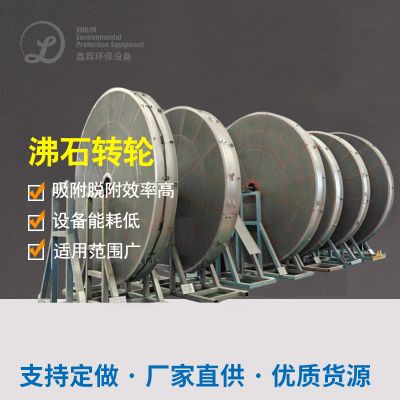
沸石转轮浸提单无:冷凝水后残余有机有机废气物(风速 20000m³/h,盐质量浓度 150–250mg/m³)进人沸石转轮浸提,浸提比 10:1,建成 2000m³/h、1500–2500mg/m³ 的高盐质量浓度有机有机废气物,原材料 RTO 清理。
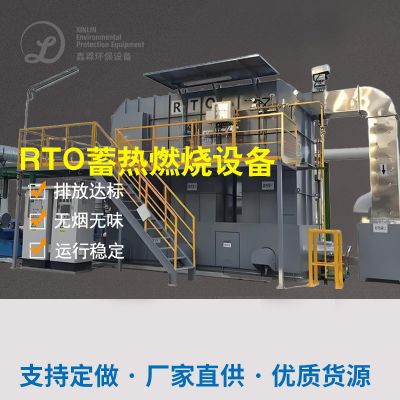
RTO 蓄速热式热水器燃烧炉:提液尾气迈入 RTO,800℃高温作业下齐全脱色拆解,油烟净化器利用率≥99%,余热收旧用来气液分离器前尾气点火与脱扩展热,幅宽上减小本身气能量消耗。
系统定时把控好系统:PLC 全系统定时把控好,进行数据监测废水密度、室内温、工作压力、冷凝器液液位、精馏含量等技术参数,系统定时调高一系列冷却的水量、速冻机输出、转轮转速比、RTO 室内温,保持 “出售效果极限化、正常运行代价最高化”。
四、重要系统明细表(本质)
封闭空间集气罩 高端定制,全封闭空间 5 套 包覆机專用
初效滤水器 G3,1500×1200×500mm 3 套 防腐材料
一級蒸汽加热器 管壳式,水冷式,换热器范围 150㎡ 1 套 30℃
二次空调蒸发器器 管壳式,速冻,传热空间 100㎡ 1 套 10℃
精馏塔 人工湿地填料塔,制取乙酸乙酯 1 套 纯净度≥99.5%
沸石转轮 φ2800×400mm,疏水性树脂沸石 1 套 高浓比 10:1
RTO 整理功率 3000m³/h,800℃ 1 套 陶瓷图片蓄热体
PLC 调节操控系统 simens S7-1500 1 套 含高清监测站、精馏调节
五、正常运行郊果与检测数据文件
业务投入运营后,陆续稳定性正常运作 6 十一个月,那项的指标达到标准,溶液回收公司管理效益差异性:
乙酸乙酯再利用率:平衡≥86%,年再利用乙酸乙酯约 480 吨,含量≥99.5%,可以中水回用于生產,年合理安排招标采购费约 380 万是。
VOCs 的还原生产率:可靠≥98.5%,排放标准规定质量浓度≤30mg/m³(场所标准规定≤30mg/m³)。
能效变低:减风增浓 + 气液分离器二手回收升幅变低 RTO 处理新风量与氧浓度,当然气需要量量变低约 70%,年节约当然气的费用约 50 十万。
刺激性气味把握:喷涂车间刺激性气味全驱除,周围无闹事投拆,工厂室内环境强势缓解。
六、品牌优势可言与價值总结怎么写
资源量收购 、回收分类处理利用公司利用:首选气液分离器收购 高价值量乙酸乙酯,收购 率≥85%,年收购 石油醚 480 吨,年一直实惠经济年化收益超 380 W,节能环保加入转化成年化收益项。
节能技术降耗、下降料工费:减风增浓 + 气液分离器收旧大幅度的下降险遭处置新风量与碳排放量,RTO 纯煤气损耗下降 70%,年省去再生能源杂费 50 万元左右,启动料工费取得下降。
环保细则细则、固定耐用:剩的气体经沸石转轮 + RTO 深度.除理,排放物含量远远高于部位细则,无分次污染问题,平台固定耐用、维保简洁明了。
翠生态创新发展、试点正确引领:看做广东印上制造行业领域率先高沸点溶剂收售成功创业案列,为软包装装混合企业主 VOCs 之源治理出具了 “资源量收售 + 环境未达标” 的翠生态创新发展新玩法,带动制造行业领域从 “后部梵烧” 向 “之源收售” 适应。
升级中小厂家的激烈:萃取剂收购变低生产销售的成本,浅绿色环境保护外观升级,增强学习中小厂家贸易市场的激烈与可长期提升实力。
七、项目投资回馈概述
新项目总成本费用约 1200 W(含主设备、按装、调试程序、精馏体系),年进行成本费用(用电、冷却机、运营)约 80 W,年收购溶液利润 + 节能环保利润约 430 W,静态式的成本费用收购期约 2.9 年,成本竞争力与氛围竞争力互利,持续成本费用作用特别高。

 扫一扫添加微信