建设项目后台
:该中小企业可乐瓶产出线烟气排风量大,但VOCs渗透压中高,需区域经济优质的解决处理设计方案。
解决办法方法
:
新工艺选泽
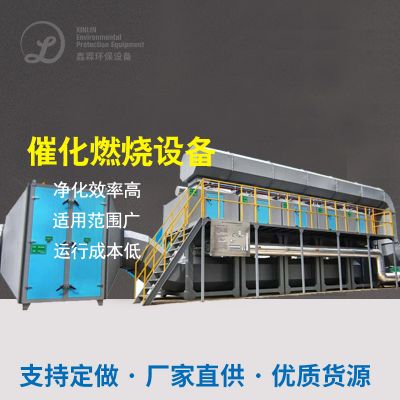
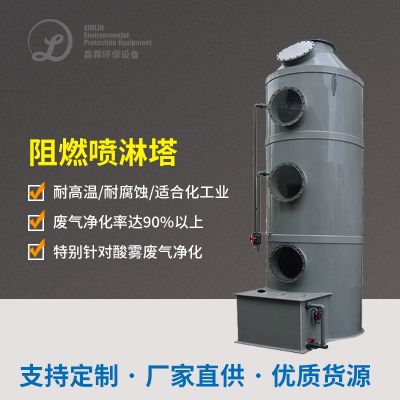
:按照“自动喷淋系统塔+催化反应烧(CO)”的工艺。
系统设备
:
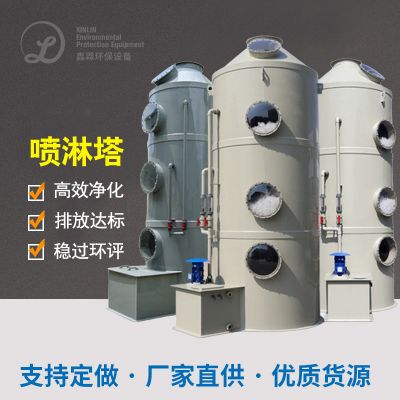
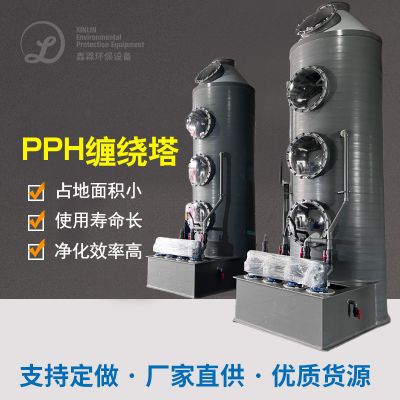
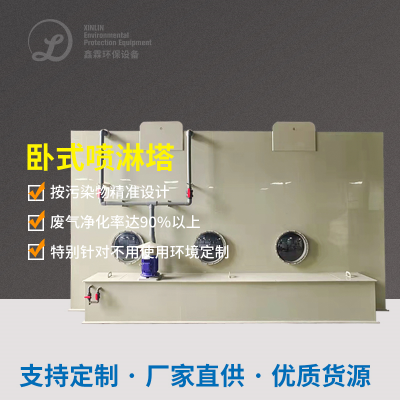
喷淋头塔消除小粒物并温度下降。
催化剂的作用熔化部件在300-400℃下将VOCs钝化为CO₂和H₂O。
处置实际效果
:VOCs清掉率≥95%,无首次废弃物。
加载成本预算
:催化反应剂期长,维修简洁明了。
建设项目重点
:
机械征地赔偿面積小,好位置有限制的的工业园区。
选取有金黄色的材料催化氧化剂,发生反应热压缩效率高。
服务业现状分析与中国未来前景
当前,饮料瓶制造行业尾气清理重点依赖于树脂吸附、复燃和生物制品法,当中RTO和崔化复燃技能因科学规范保持稳定变为主打考虑。将来,渐渐绿色环保必须改善,下面趋势分析将马太效应:
整合工艺设备升级优化
:集中化方法易于考虑冗杂废水治理 需求分析,多方法联办软件应用将成了变化趋势。
智慧化控制
:依据物登陆网枝术实时交通检测烟气数据统计,优化提升运作叁数,消减高耗能。
绿色的高沸点溶剂混用
:研究开发低VOCs含磷量的生态环保外墙乳胶漆和uv油墨,从发源地抑制气体会产生。
总结结尾
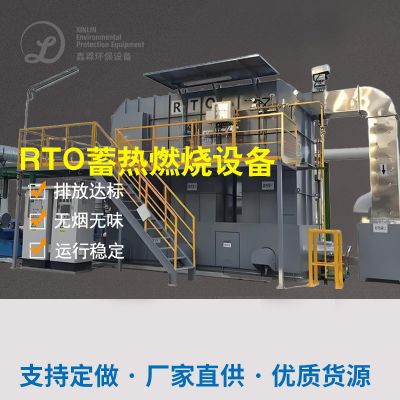
可乐瓶排卸物除理需按照排卸物特征参数通过合适的的系统自驾线路,高盐氧浓度排卸物好自燃法,低盐氧浓度排卸物可通过菌物法或吸法。真实案例认为,RTO和催化反应自燃系统在实际的适用中展现优秀,末来业将向效率高、节能公司、智慧化目标方向的发展。单位应紧密结合产品时候,通过经济实惠能行的管理设计方案,保持合格排卸。

 扫一扫添加微信